Vòng nguyên khối phải trượt vào từ đầu trục. Khi buồng kín là khoang kín, trục không tách được hai đầu, hoặc rút trục nghĩa là dừng máy nhiều ngày, giả định đó không còn đúng. Vòng ba mảnh chia đường tròn thành ba cung 120°, mỗi mặt tiếp giáp mài riêng, nên lắp thành vòng ngay trong khoang mà không động tới trục và có thể thay từng mảnh. Vì khe tiếp giáp sau khi mài rất nhỏ và than chì carbon tự bôi trơn, khả năng kín tổng thể tương đương vòng nguyên khối ở hầu hết điều kiện.
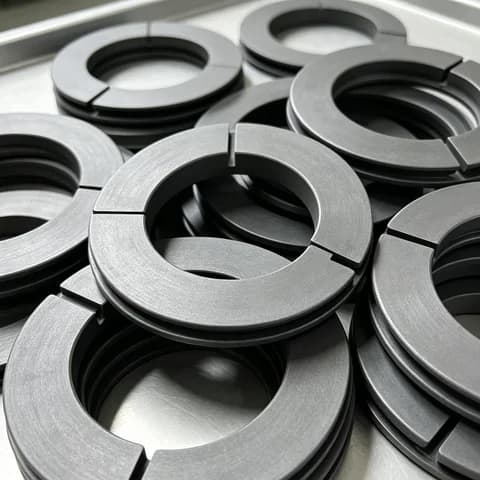
| Temperature | -40°C ~ 280°C · 350°C with anti-oxidation grade |
| Pressure | ≤ 10 MPa |
| Surface speed | ≤ 15 m/s |
| Segment count | 3 (standard) · 2 / 4 / 6 to drawing |
| Joint face finish | Individually lapped mating faces, minimal joint gap |
| Coefficient of friction | 0.04 – 0.15 (dry) |
| Media | Water, oils, chemicals, steam, gases |
| Impregnation options | Resin / antimony / copper / unimpregnated |
Lắp trong khoang kín mà không cần rút trục, loại bỏ thời gian tháo roto và căn chỉnh lại
Mặt tiếp giáp từng mảnh được mài riêng nên khe hở khi lắp rất nhỏ, độ kín tương đương vòng nguyên khối ở hầu hết điều kiện
Thay từng mảnh hỏng — phụ tùng tính theo mảnh, tồn kho chiếm chỗ ít hơn nhiều so với vòng nguyên khối
Hệ số ma sát 0.04-0.15 kèm màng tự bôi trơn bảo vệ mặt đối ghép khi không có dầu hoặc thiếu dầu
Giới hạn nhiệt và áp tăng theo loại impregnation, phủ được ứng dụng turbine hơi và nhà máy hóa chất
Nhận cấu hình 2/4/6 mảnh và hình dạng phi tiêu chuẩn theo bản vẽ cho những không gian thiết kế gốc không đáp ứng
Buồng kín máy nén và kín ty piston
Buồng kín của bơm ly tâm và bơm công nghệ không thể lắp từ đầu trục
Kín trục lái và hệ trục hàng hải
Vòng kín cho turbine hơi và thiết bị khí nóng
Vòng chia mảnh cho bồn phản ứng hóa chất và máy khuấy
Thay thế tương đương cho mã OEM đã ngừng sản xuất
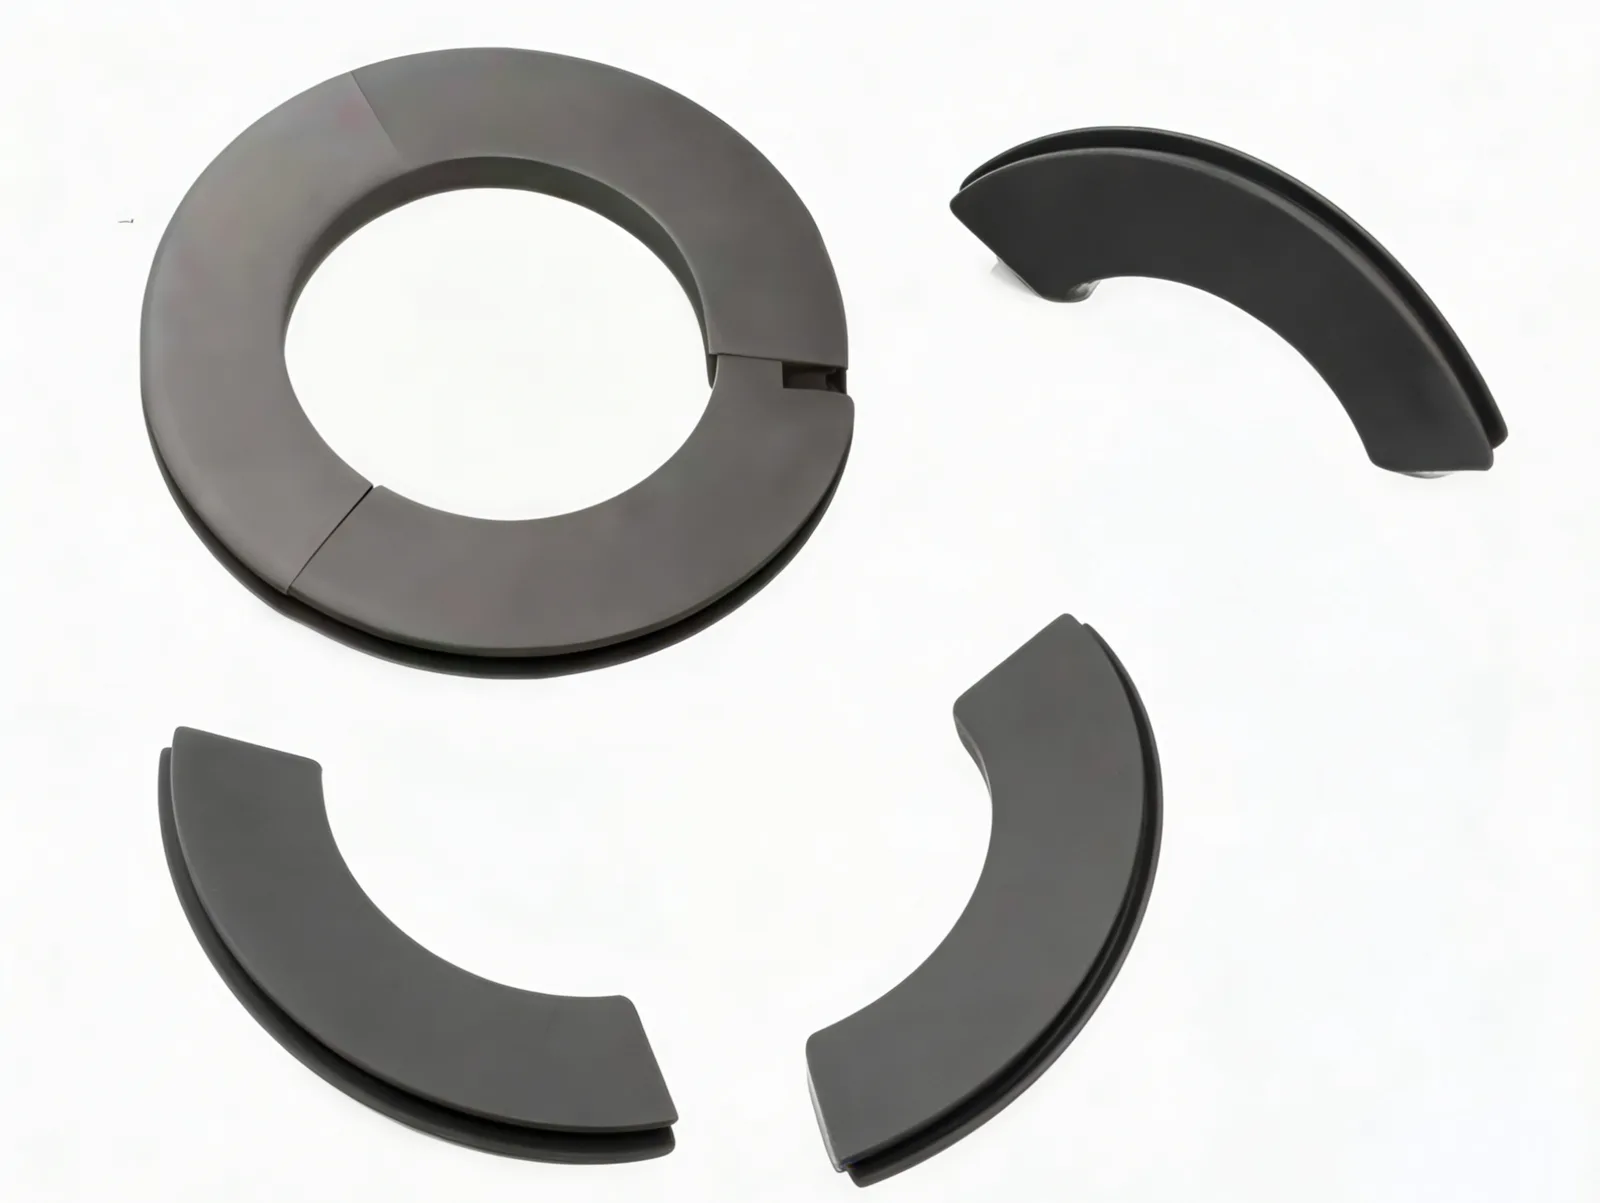
Vòng than chì carbon ba mảnh phân đoạn cho lắp đặt khoang kín.
Xem chi tiết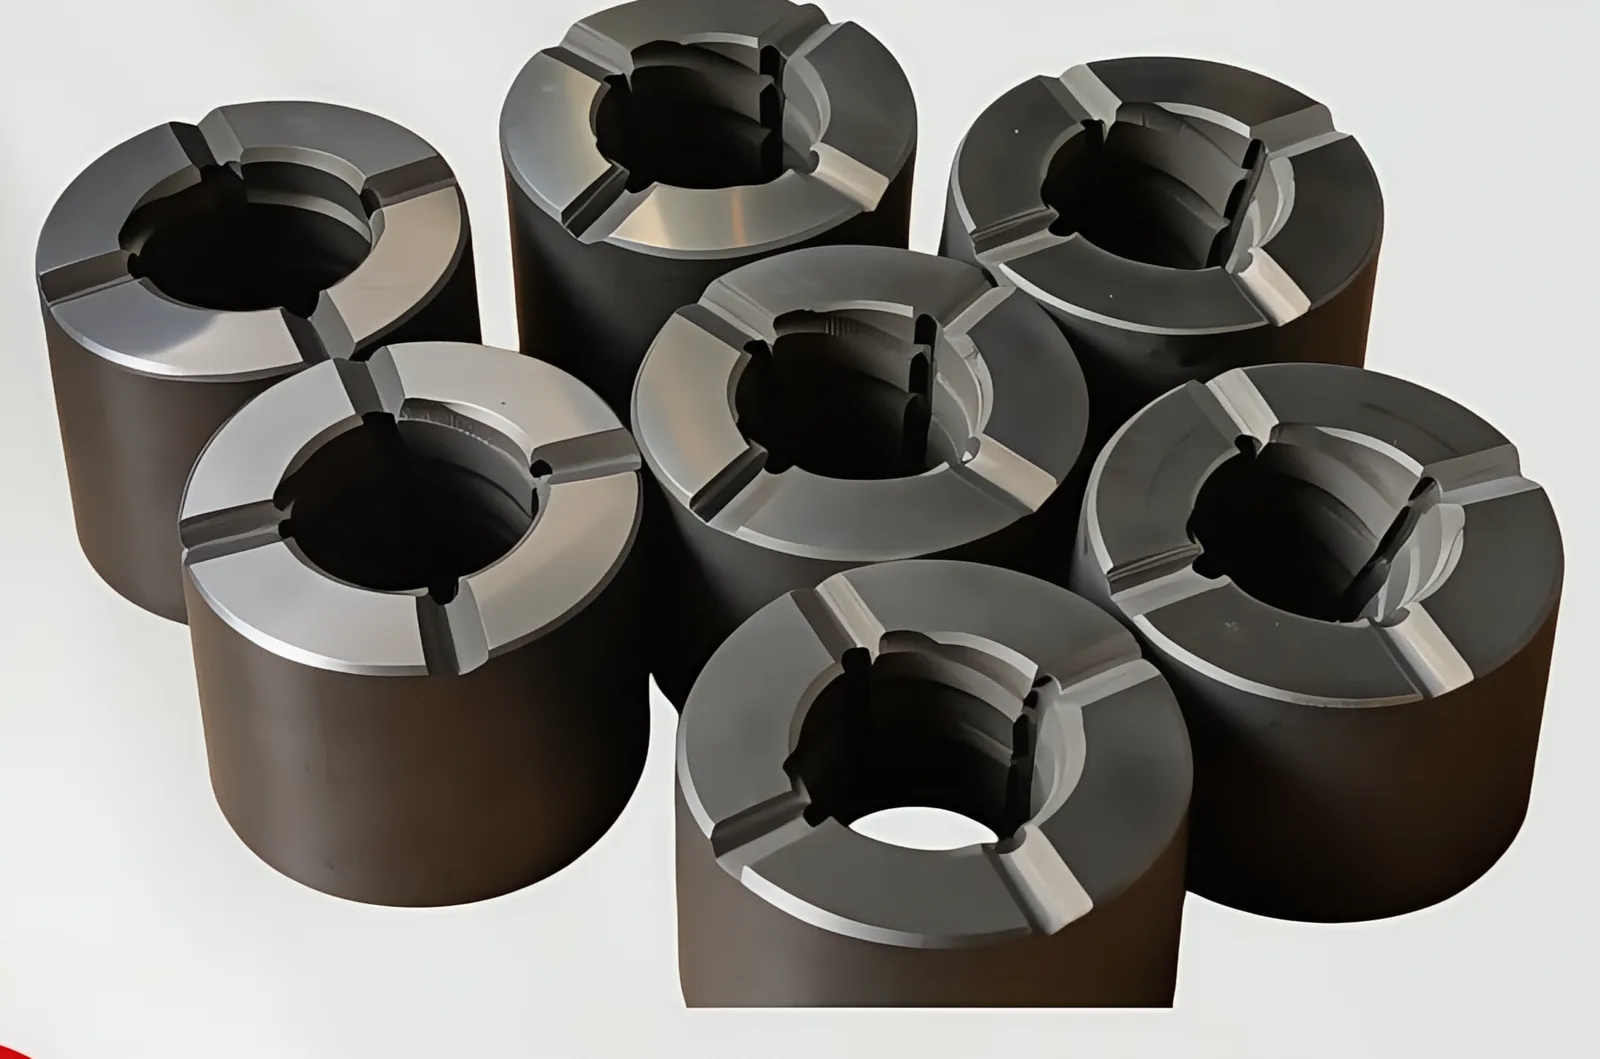
Vòng bi than chì tự bôi trơn cường độ cao cho thiết bị quay tải nặng.
Xem chi tiết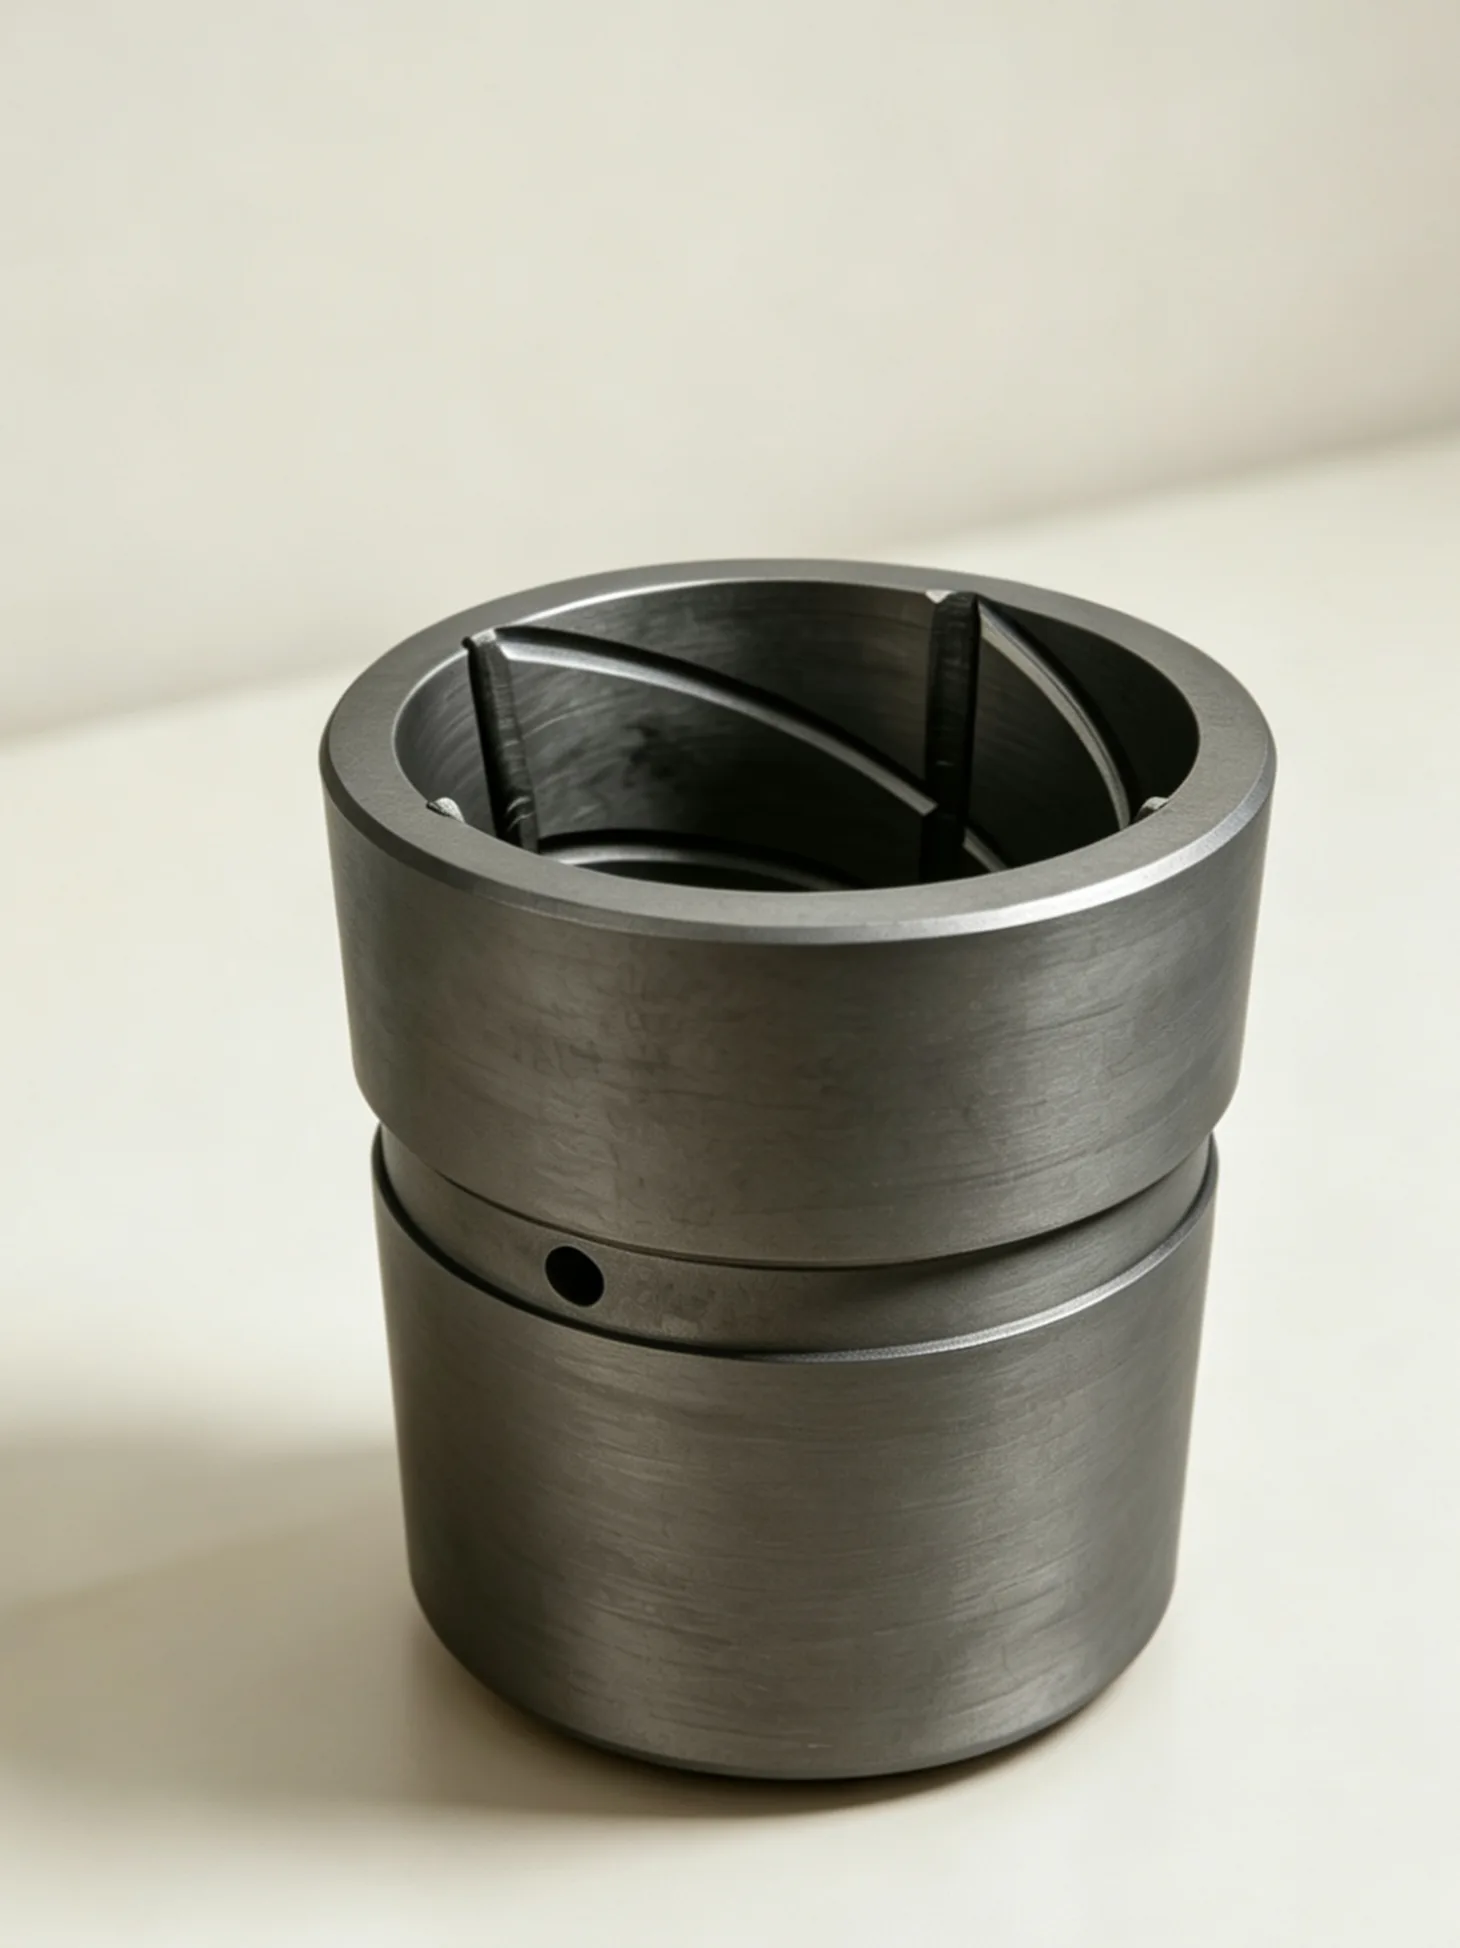
Ống lót than chì carbon tự bôi trơn, chịu nhiệt cao và chống ăn mòn cho bơm và thiết bị dưới nước.
Xem chi tiết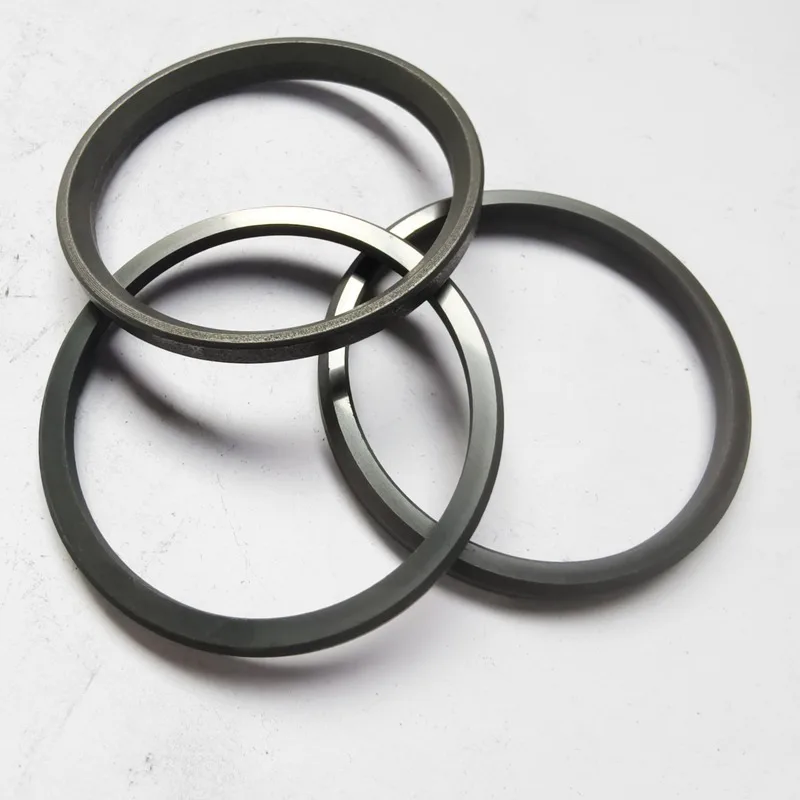
Medium-duty seal ring.
Xem chi tiết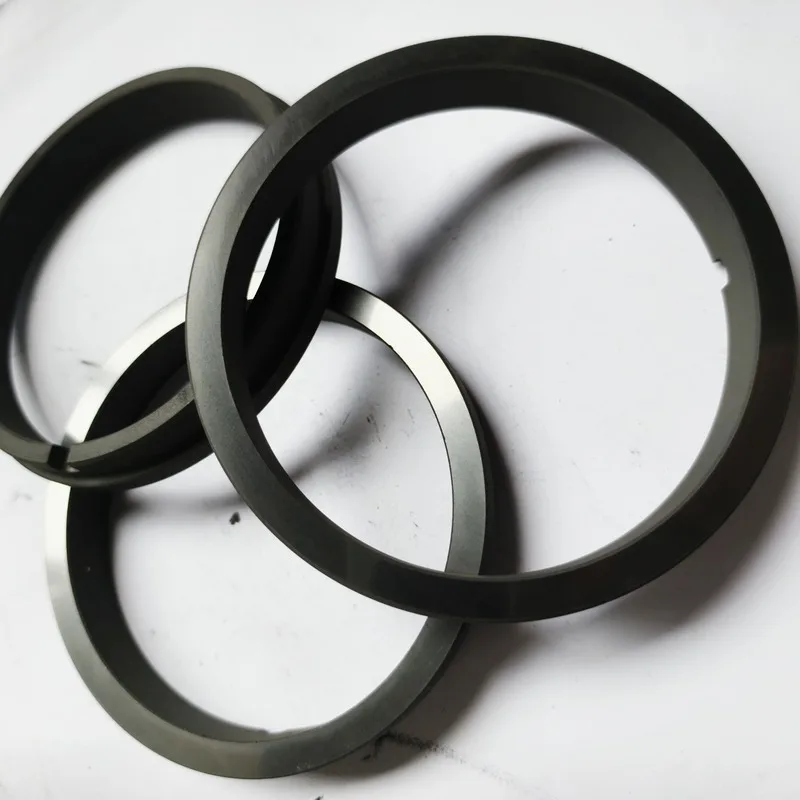
US general-purpose seal ring.
Xem chi tiếtChỉ hình học khác nhau — vật liệu, mác và công nghệ impregnation hoàn toàn giống. Vòng nguyên khối kín hơn một chút nhưng phải trượt vào từ đầu trục, nên dùng vòng ba mảnh khi: (1) buồng kín là khoang kín và không tách được hai đầu trục; (2) rút trục nghĩa là nâng roto hoặc cắt đường ống, chi phí dừng máy lớn hơn nhiều so với phụ tùng; hoặc (3) ngay từ đầu OEM đã dùng thiết kế chia mảnh. Độ tròn của vòng sau lắp được bảo đảm bằng mặt tiếp giáp đã mài — chúng tôi mài riêng từng mảnh nên ở hầu hết điều kiện, độ kín tương đương vòng nguyên khối.
Khi vận hành bình thường sẽ không đạt mức rò đo được. Khe tiếp giáp sau khi mài kín gần như tối thiểu, áp suất và lực hướng kính trong vận hành ép vòng áp sát thành buồng, và tính tự bôi trơn của than chì tránh hiện tượng stick-slip. Hai điều cần lưu ý: hạt rắn kẹt trong khe sẽ nới rộng khe hở, cần lọc hoặc chọn thiết kế có rãnh; và mặt tiếp giáp mài kém hoặc mẻ cạnh khi vận chuyển sẽ gây rỉ sớm — vì vậy chúng tôi kiểm tra từng mặt mảnh trước khi đóng gói.
Có. Ba mảnh chia 120° là tiêu chuẩn, nhưng số mảnh là thông số thiết kế phụ thuộc không gian lắp: khoang hẹp và trục lớn nên dùng 4 hoặc 6 mảnh để giảm kích thước từng mảnh; khoang nông, cần ít khe hơn thì dùng 2 mảnh. Vui lòng gửi đường kính trong, ngoài, chiều cao, số mảnh và vị trí khe mong muốn, chúng tôi sẽ kiểm tra chiều dày thành và độ bền, khuyến nghị dùng vòng nguyên khối hoặc đổi hình học nếu đó là phương án tốt hơn.
Hãy dự trữ theo cả vòng — đủ 3 mảnh, hoặc bội số nguyên của số mảnh bạn đặt. Lý do không phải xác suất mòn mà là mối ghép: các mặt tiếp giáp trong cùng một vòng được mài theo cặp, nên trộn lẫn một mảnh từ lô khác sẽ làm hở khe và giảm độ tròn. Nếu muốn giảm tồn kho, đặt hai bộ hoàn chỉnh và ghi rõ bộ nào cho buồng nào, tránh lắp lẫn giữa các bộ. Cần quyết định ngay khi đặt hàng vì công đoạn mài cặp thực hiện lúc chế tạo.